Unsichtbare Kräfte sichtbar machen
Ein Bauteil liegt unbelastet vor uns und wirkt auf den ersten Blick völlig unauffällig. Trotzdem können in seinem Inneren beträchtliche Spannungen vorherrschen. Diese sogenannten Eigenspannungen entstehen häufig bereits während der Herstellung und können die Zuverlässigkeit und Lebensdauer eines Bauteils entscheidend beeinflussen.
„Mit der röntgenographischen Eigenspannungsmessung können wir diese unsichtbaren Kräfte messbar machen und quantifizieren“, erklärt Dr. Stefan Marsoner, Leitung MCL Services. „Das Verfahren liefert uns wichtige Informationen darüber, wie Wärmebehandlungen und mechanische Bearbeitungen den Spannungszustand eines Bauteils verändert haben.“
Wie Eigenspannungen entstehen
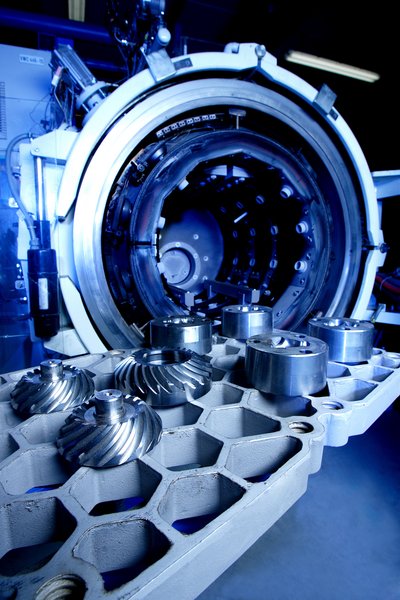
Eigenspannungen sind in einem Werkstoff vorhanden, obwohl von außen keine Kraft auf das Bauteil wirkt. Im späteren Einsatz überlagern sie sich mit den auftretenden Lastspannungen. Abhängig von ihrer Art und Richtung können sie die Lebensdauer verkürzen oder sich positiv auf die Belastbarkeit auswirken.
Ihre Ursachen sind vielfältig. Beim Erwärmen und Abkühlen entstehen Temperaturunterschiede im Bauteil, die bleibende Spannungen verursachen können. Thermochemische Verfahren wie Aufkohlen oder Nitrieren verändern zusätzlich die Zusammensetzung und das Gefüge der Randzone.
Auch Beschichtungen können aufgrund unterschiedlicher Wärmeausdehnung von Schicht und Grundwerkstoff Eigenspannungen erzeugen. Bei Bearbeitungsprozessen wie Schleifen, Fräsen oder Drehen wirken lokale Erwärmung und plastische Verformung zusammen. Verfahren wie Kugelstrahlen, Walzen oder Autofrettage werden hingegen gezielt eingesetzt, um vorteilhafte Druckeigenspannungen einzubringen.
„Für eine aussagekräftige Untersuchung ist es wichtig, die Vorgeschichte des Bauteils zu kennen“, betont Ing. Robert Peissl, Laborleiter. „Wärmebehandlung, Werkstoffzustand und mechanische Bearbeitung bestimmen wesentlich, welche Messstrategie wir im Labor wählen.“
Der Blick in das Kristallgitter
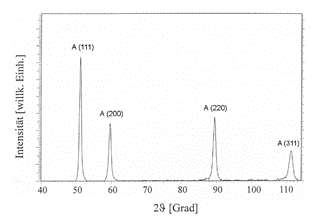
Die Messung basiert auf der Röntgenbeugung, kurz XRD. Kristalline Werkstoffe bestehen aus Atomen, die in einer regelmäßigen Gitterstruktur angeordnet sind. Trifft Röntgenstrahlung auf dieses Kristallgitter, wird sie an den Netzebenen gebeugt.
Der Zusammenhang zwischen Wellenlänge, Beugungswinkel und Netzebenenabstand wird durch das Bragg’sche Gesetz beschrieben:
nλ = 2d · sinθ
„Für uns ist vor allem der Netzebenenabstand d interessant“, erläutert Peissl. „Eigenspannungen führen dazu, dass das Kristallgitter geringfügig gedehnt oder gestaucht wird. Diese äußerst kleinen Veränderungen können wir mithilfe der Röntgenbeugung erfassen.“
Das sin²ψ-Verfahren
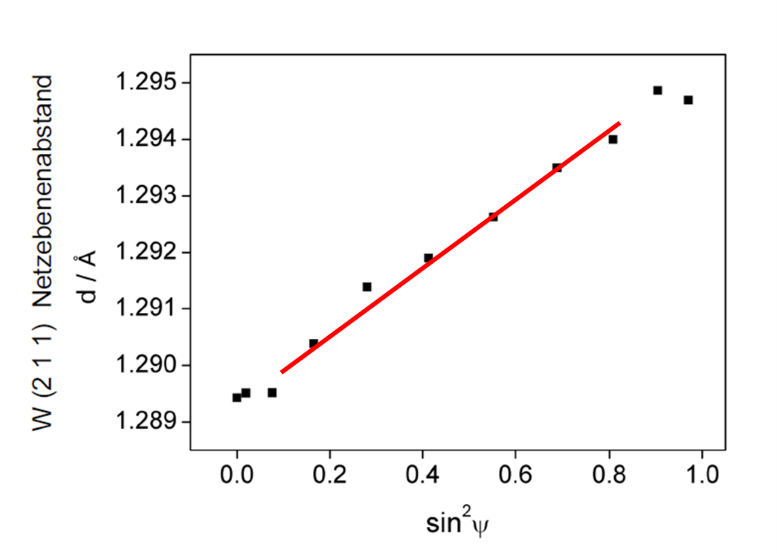
Für die Messung wird zunächst ein geeigneter Beugungsreflex ausgewählt. Anschließend betrachten wir dieselbe Stelle des Bauteils unter verschiedenen Neigungswinkeln, den sogenannten ψ-Winkeln.
Die ermittelten Netzebenenabstände werden in einem sin²ψ-Diagramm dargestellt. Die Steigung des annähernd linearen Verlaufs ist proportional zur vorhandenen Spannung. Daraus lässt sich berechnen, ob Zug- oder Druckeigenspannungen vorliegen und wie groß diese sind.
„Die Auswahl der Messparameter muss immer zum Werkstoff und zur konkreten Fragestellung passen“, erklärt Peissl. „Nur so erhalten wir belastbare Ergebnisse, die sich auch technisch sinnvoll interpretieren lassen.“
Zerstörungsfrei und besonders oberflächennah
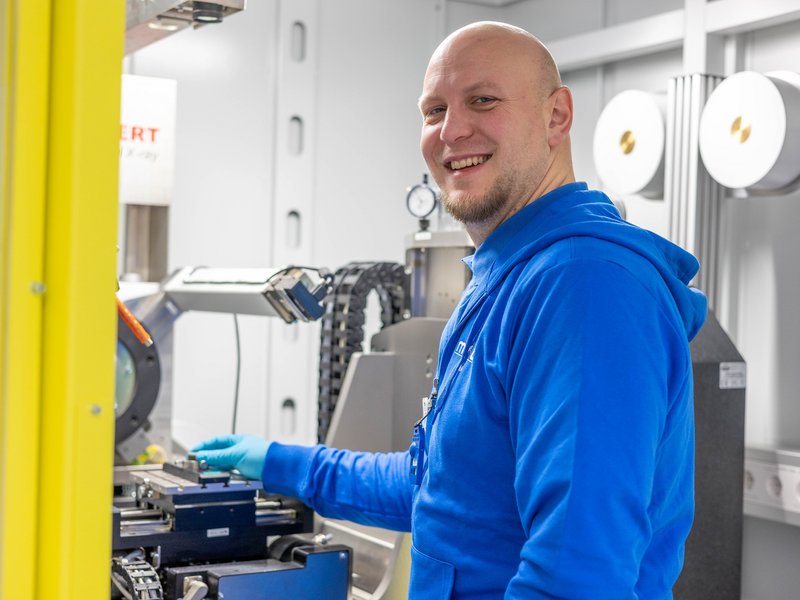
Ein wesentlicher Vorteil der röntgenographischen Eigenspannungsmessung ist, dass sie zerstörungsfrei durchgeführt werden kann. Hochwertige Bauteile und Komponenten aus der laufenden Fertigung können untersucht werden, ohne sie zu zerschneiden oder dauerhaft zu beschädigen.
Die Eindringtiefe der Röntgenstrahlung beträgt bei metallischen Werkstoffen meist nur wenige Mikrometer. Deshalb eignet sich das Verfahren besonders für oberflächennahe Bereiche – also genau jene Zonen, in denen viele Ermüdungsrisse und Schäden ihren Ausgang nehmen.
Für Untersuchungen in größeren Tiefen erstellen wir Eigenspannungstiefenprofile. Dabei wird die Oberfläche schrittweise elektrochemisch abgetragen und nach jedem Abtrag erneut gemessen. So können Spannungsverläufe bis in eine Tiefe von etwa ein bis zwei Millimetern verfolgt werden.
„Bei auftragsbezogenen Untersuchungen klären wir gemeinsam mit unseren Kunden, welche Bereiche des Bauteils besonders relevant sind“, sagt Dr. Florian Summer, Service Manager. „Daraus entwickeln wir ein Messprogramm, das sich gezielt an der jeweiligen Schadensanalyse, Prozessbewertung oder Qualitätssicherungsaufgabe orientiert.“
Möglichkeiten und Grenzen
Die Methode ist ausschließlich für kristalline Werkstoffe geeignet. Bei mehrphasigen Materialien muss jede kristalline Phase getrennt betrachtet werden. Auch starke Texturen, grobe Körner oder Gussstrukturen können die Messqualität beeinflussen.
Da die klassische Röntgenbeugung oberflächennah arbeitet, lassen sich tief im Bauteil liegende Volumenspannungen nicht direkt erfassen. Außerdem muss die zu untersuchende Oberfläche für das Messsystem zugänglich sein.
„Nicht jede Fragestellung lässt sich mit einer einzelnen Methode beantworten“, erklärt Marsoner. „Entscheidend ist, das geeignete Verfahren anhand des Werkstoffs, der Bauteilgeometrie und der gewünschten Aussage auszuwählen.“
Summer ergänzt: „Gerade bei industriellen Aufträgen ist eine klare Abstimmung im Vorfeld besonders wichtig. Wir definieren gemeinsam mit dem Auftraggeber, welche Ergebnisse benötigt werden und wie diese später für konkrete Entscheidungen genutzt werden sollen.“
Röntgendiffraktometrie am MCL
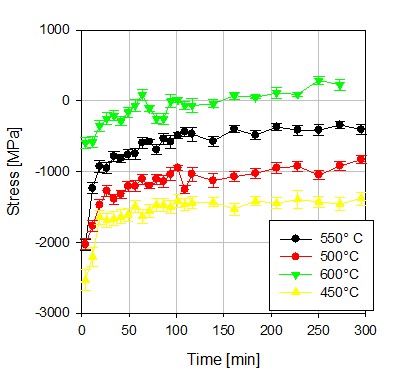
Am MCL setzen wir die Röntgendiffraktometrie für unterschiedliche Aufgaben ein. Neben Eigenspannungsmessungen führen wir qualitative und quantitative Phasenanalysen durch. Dabei können unter anderem Gitterparameter, Defektdichten und Kristallitgrößen untersucht werden.
Ein weiteres Anwendungsgebiet ist die Bestimmung des Restaustenitgehalts nach ASTM E975. Diese Prüfung sowie Eigenspannungsmessungen nach EN 15305 werden akkreditiert nach EN ISO/IEC 17025 angeboten.
Mit dem sin²ψ-Verfahren sind Einzelmessungen, Tiefenprofile und flächenhafte Mappings möglich. Auch dünne Schichten, Randzonen und temperaturabhängige Veränderungen können untersucht werden.
„Unser Anspruch im Labor ist es, hohe messtechnische Genauigkeit mit einer nachvollziehbaren und praxisorientierten Auswertung zu verbinden“, so Peissl. „Denn ein Messwert allein reicht nicht aus – entscheidend ist, was er über den Zustand des Bauteils aussagt.“
Präzise im Labor, flexibel vor Ort
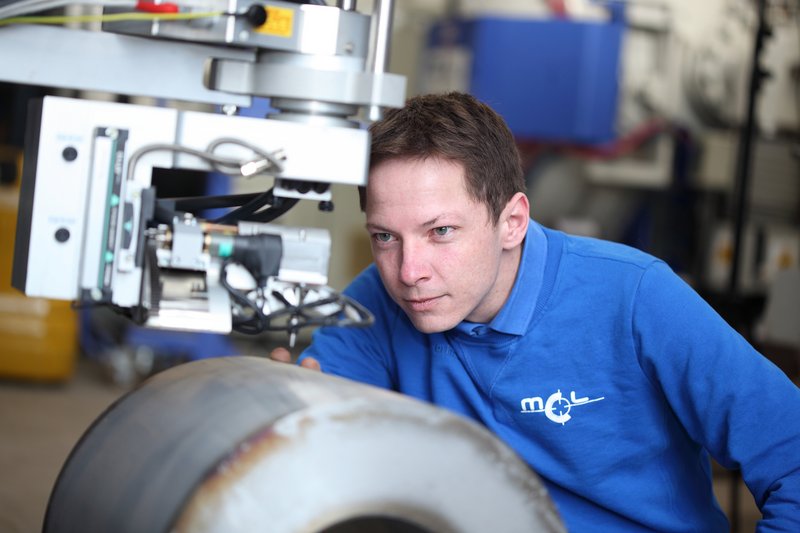
Für hochauflösende Untersuchungen steht im Labor ein präzises Eigenspannungs-Goniometer zur Verfügung. Ein Kamerasystem und ein x-y-Tisch ermöglichen die exakte Positionierung der Messstelle. Spotgrößen bis etwa 50 µm erlauben es, sehr kleine Bereiche gezielt zu analysieren.
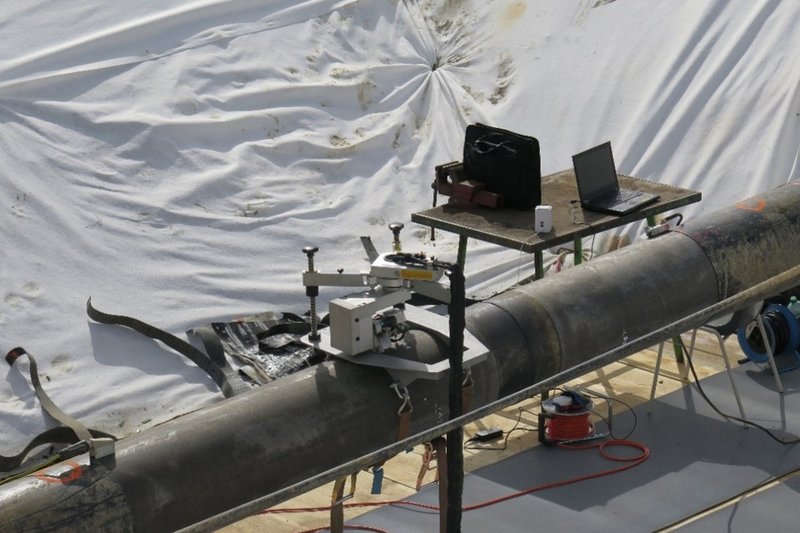
Da nicht jedes Bauteil in ein Laborgerät passt, setzen wir zusätzlich mobile Röntgendiffraktometer ein. Damit können große Komponenten direkt beim Kunden oder in der Fertigung untersucht werden.
„Die mobile Messtechnik ist vor allem dann wertvoll, wenn Bauteile nicht transportiert oder aus einer Anlage ausgebaut werden können“, erläutert Summer. „So bringen wir unsere Messkompetenz direkt zur jeweiligen Anwendung und reduzieren den organisatorischen Aufwand für den Auftraggeber.“
Aus unsichtbaren Spannungen werden belastbare Daten
Die röntgenographische Eigenspannungsmessung zeigt, wie Wärmebehandlungen, Beschichtungen und mechanische Bearbeitungen die Oberfläche eines Bauteils verändert haben. Sie hilft zu beurteilen, ob ein Prozess die gewünschten Druckeigenspannungen erzeugt hat oder ob unerwünschte Zugeigenspannungen vorhanden sind.
„Unser Ziel ist es, aus einem unsichtbaren Spannungszustand belastbare Daten zu gewinnen“, fasst Marsoner zusammen. „Dafür verbinden wir wissenschaftliche Kompetenz, moderne Laborinfrastruktur und eine konsequente Orientierung an industriellen Fragestellungen.“
Kontaktieren Sie uns jetzt für Ihre akkreditierte Eigenspannungsmessungen:
Per Mail unter services(at)mcl.at oder unter https://services.mcl.at/services/kontakt
Weitere Infos: services.mcl.at/lab-services/eigenspannungsmessungen
#Eigenspannung #Eigenspannungsmessung #Röntgendiffraktometrie #XRD #Werkstoffprüfung #Materialprüfung #Werkstofftechnik #Wärmebehandlung #Bauteilbewertung #Qualitätssicherung #Schadensanalyse #Oberflächentechnik #Materialwissenschaft #IndustrielleMesstechnik #MCLServices #MaterialsCenterLeoben #AkkreditiertesPrüflabor